
GH25 i GP25: na czym polega różnica i czy można mieszać te gatunki śrutu stalowego
Grit stalowy (śrut łamany) GH25 i GP25 to dwa najpopularniejsze gatunki wysokowęglowego ścierniwa do obróbki strumieniowo-ściernej metalu. Oba materiały często stoją obok siebie w magazynie, mają tę samą frakcję G25 i zbliżony skład chemiczny, dlatego klienci regularnie pytają: czy można zasypać GH25 i GP25 do jednego zasobnika i czy w ogóle jest między nimi istotna różnica. W tym artykule zespół Ingritech omawia różnicę między GH25 i GP25 pod kątem twardości, kształtu ziarna i zastosowania, sprawdza, co na temat mieszania ścierniw mówią międzynarodowe normy ISO i SAE, oraz podaje praktyczne rekomendacje dla firm dobierających ścierniwo do urządzeń śrutowniczych.
Czym są GH25 i GP25
GH25 i GP25 to gatunki wysokowęglowego lanego śrutu stalowego (grit kanciasty), otrzymywanego poprzez rozdrabnianie lanych kulek stalowych. Pod względem składu chemicznego materiały są niemal identyczne: węgiel około 0,80–1,20 %, mangan 0,60–1,20 %, krzem od 0,40 %, siarka i fosfor — nie więcej niż 0,05 % każdy. Gęstość obu gatunków wynosi około 7,3–7,6 g/cm³, a masa nasypowa (właściwa) — około 4,2 g/cm³. Pod względem typu materiału jest to lane (wysokowęglowe) ścierniwo stalowe o strukturze martenzytycznej z drobnymi węglikami, co chroni ziarna przed przedwczesnym rozpadem.
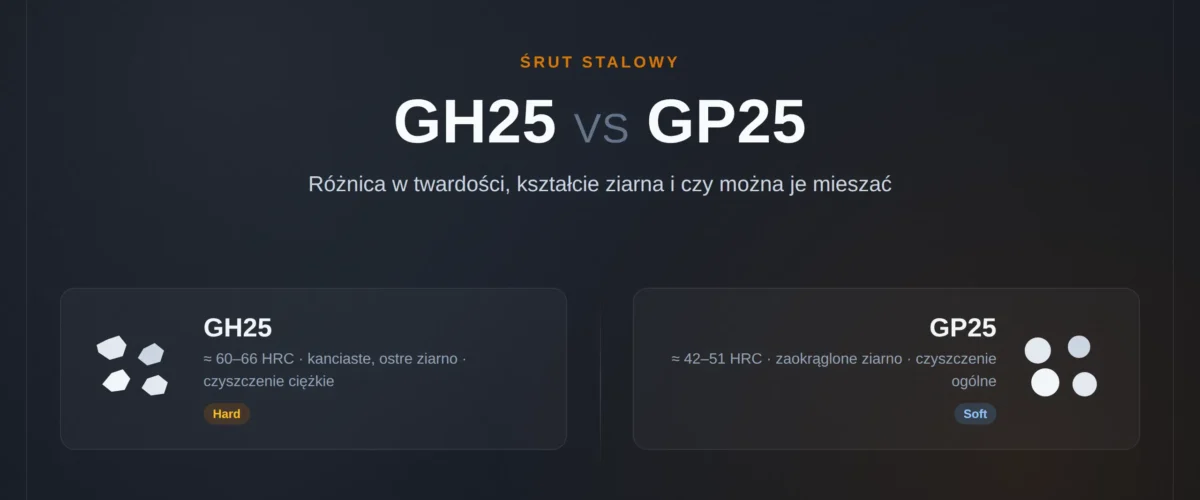
Główna różnica między GH25 i GP25 dotyczy twardości oraz zachowania ziarna podczas pracy:
- GH25 (Hard) — maksymalna twardość, około 60–66 HRC (≈ 620–720 HV). Ziarno kanciaste, ostre i — co istotne — pozostaje kanciaste przez cały cykl eksploatacji. Takie ścierniwo jest przeznaczone do prac ciężkich: głębokiego czyszczenia, usuwania grubej zgorzeliny oraz nadawania grubego profilu powierzchni, np. w urządzeniach turbinowych lub kołowych.
- GP25 (Soft) — gatunek miększy, około 42–51 HRC (≈ 470–550 HV). Na początku ziarno również jest kanciaste i ostre, ale w trakcie pracy szybko się zaokrągla. GP25 dobrze sprawdza się przy czyszczeniu ogólnym powierzchni: usuwaniu rdzy, zgorzeliny oraz umiarkowanym profilowaniu bez nadmiernego uszkadzania materiału bazowego.
Tabela porównawcza GH25 i GP25
| Parametr | GH25 | GP25 |
|---|---|---|
| Typ materiału | Wysokowęglowy lany grit stalowy | Wysokowęglowy lany grit stalowy |
| Skład chemiczny | C 0,80–1,20 %, Mn 0,60–1,20 %, Si ≥ 0,40 %, S, P ≤ 0,05 % | C 0,80–1,20 %, Mn 0,60–1,20 %, Si ≥ 0,40 %, S, P ≤ 0,05 % |
| Twardość | ≈ 60–66 HRC (620–720 HV) | ≈ 42–51 HRC (470–550 HV) |
| Gęstość | ≈ 7,3–7,6 g/cm³ | ≈ 7,3–7,6 g/cm³ |
| Kształt ziarna | Kanciaste, ostre; pozostaje ostre podczas pracy | Na początku kanciaste, ostre, szybko się zaokrągla |
| Frakcja | G25 (≈ 0,8–1,2 mm) | G25 (≈ 0,8–1,2 mm), analogiczna frakcja |
| Masa nasypowa | ≈ 4,2 g/cm³ | ≈ 4,2 g/cm³ |
| Kruchość | Wysoka twardość → bardziej kruchy przy uderzeniu | Mniejsza twardość → wyższa plastyczność |
| Zastosowanie | Prace ciężkie: głębokie czyszczenie, gruby profil, urządzenia turbinowe/kołowe | Czyszczenie ogólne: usuwanie rdzy i zgorzeliny, umiarkowane profilowanie |
Jakie normy regulują grit stalowy
Rozmiar, twardość i dopuszczalne domieszki ścierniwa określa kilka norm międzynarodowych, jednak żadna z nich nie zawiera wprost zakazu ani instrukcji dotyczącej mieszania różnych gatunków w jednym zasobniku:
- ISO 11124-3:2018 — norma międzynarodowa dla lanego śrutu i gritu stalowego. Określa oznaczenie ścierniwa (np. M/HCS/G025/…HV), wymagania dotyczące rozmiaru i twardości wg Vickersa, a także pojęcie „zanieczyszczeń obcych” — cząstek niemagnetycznych. Ponieważ zarówno GH25, jak i GP25 są materiałami żelaznymi (magnetycznymi), formalnie nie podlegają zakazowi mieszania z „materiałem obcym” — dotyczy to np. piasku czy żużla.
- SAE J1993 — amerykańska specyfikacja „High-Carbon Cast-Steel Grit”, która szczegółowo określa skład chemiczny i zakresy twardości dla różnych klas: GP (Soft) 40–51 HRC, GL (Medium) 47–61 HRC, GH (Hard) od 60 HRC. Norma nie wymaga przechowywania GH i GP osobno, lecz rygorystycznie reguluje twardość i czystość ścierniwa.
- SAE J444 — norma frakcji (gradacji) dla ścierniwa strumieniowo-ściernego; to właśnie ona określa, że frakcja G25 odpowiada nominalnej średnicy ziarna około 0,8–1,2 mm.
- ISO 11125 (seria) — metody badań ścierniw: pobieranie próbek (ISO 11125-1), rozkład frakcji (ISO 11125-2), twardość (ISO 11125-3) itd.
Wszystkie wymienione normy opisują właściwości pojedynczego, osobnego ścierniwa. Żadnych konkretnych instrukcji dotyczących mieszania GH25 z GP25 nie ma — ani w ISO, ani w SAE. Wszystkie źródła są jednak zgodne co do jednego: ścierniwo należy przechowywać w suchym miejscu, ponieważ kontakt z wilgotnym środowiskiem powoduje korozję ziarna i gromadzenie się pyłu, co pogarsza bezpieczeństwo i jakość obróbki strumieniowo-ściernej.
Czy można mieszać GH25 i GP25 w jednym zasobniku
Formalnie mieszanie GH25 i GP25 jest możliwe: oba materiały są magnetyczne i spełniają wymagania ISO 11124-3 oraz SAE J1993 jako ścierniwa wysokowęglowe. Jednak technicznie takie rozwiązanie wiąże się z szeregiem ryzyk i bez wcześniejszych, dokładnych badań mieszanie nie jest zalecane. Główne ryzyka techniczne:
- Zapychanie zasobnika i podajnika. Ostre, kanciaste ziarno GH25 w połączeniu z gładszym GP25 może tworzyć klinowe zatory („mostki”) w zasobniku lub w otworze wyładowczym, zwłaszcza przy wibracjach lub podwyższonej wilgotności.
- Separacja frakcji (tzw. „efekt orzecha brazylijskiego”). Podczas wstrząsania w zasobniku twarde, ostro zakończone ziarna GH25 mogą się rozdzielać inaczej niż bardziej zaokrąglone GP25. Powstają wtedy strefy o nierównomiernej koncentracji każdego typu ścierniwa, co wpływa na stabilność procesu.
- Zmiana kąta i intensywności uderzenia. GH25 zachowuje ostre krawędzie i daje bardziej agresywne, celowane oddziaływanie na powierzchnię; GP25 przy uderzeniu „amortyzuje” łagodniej. Mieszanka sprawia, że uderzenia stają się niejednorodne — częściowo twarde, częściowo miękkie — co utrudnia powtarzalność efektu obróbki.
- Przyspieszone i nierównomierne zużycie dysz i sprzętu. Twardsze cząstki GH25 silniej zużywają dysze i rurociągi; niestały skład mieszanki sprawia, że prognozowanie zużycia staje się nieprzewidywalne.
- Więcej pyłu. Mieszanka o zróżnicowanej mikrostrukturze (kruchość GH25 + drobne odpryski miększego GP25) może generować więcej drobnych frakcji pyłu niż czyste ścierniwo, co wymaga wzmocnionej kontroli systemu wyciągowego oraz środków ochrony indywidualnej operatorów.
- Korozja. Ryzyko reakcji chemicznej między dwoma ścierniwami stalowymi jest minimalne, jednak mieszanka, podobnie jak każdy grit, musi pozostać sucha — wilgoć oraz kwaśne/zasadowe zanieczyszczenia przyspieszają korozję ziarna i sprzętu.
Jak mieszanie wpływa na jakość obróbki
Skład ścierniwa bezpośrednio determinuje szybkość usuwania materiału (MRR) oraz jakość powierzchni:
- Szybkość usuwania materiału. GH25 dzięki twardości i ostrym krawędziom skutecznie niszczy zgorzelinę i zapewnia wysoką szybkość obróbki. GP25 jest miększy, a jego skuteczność stopniowo maleje wraz z zaokrąglaniem się ziarna. W mieszance szybkość będzie pośrednia i zależna od faktycznego udziału GH25 — czyli dla stabilnej wydajności odsetek GH w mieszance musi być ściśle stały.
- Chropowatość powierzchni. Im więcej GH25 w mieszance, tym głębszy i bardziej wyrazisty profil powierzchni (korzystne dla przyczepności powłok). Przewaga GP25 daje gładszą, mniej chropowatą powierzchnię. Wahania proporcji między partiami ścierniwa prowadzą do niestabilnej chropowatości.
- Jednorodność czyszczenia. Obszary obrobione głównie GH25 będą czystsze i bardziej szorstkie niż te, gdzie przeważał GP25 — obniża to powtarzalność efektu w obrębie jednej części lub partii.
- Powtarzalność procesu. Nawet niewielkie zmiany proporcji GH25/GP25 zmieniają końcowe parametry obróbki. Jeśli karta technologiczna jest opracowana pod czysty GH25, a w praktyce do mieszanki trafia GP25, wyniki testów mogą nie być zgodne z normą.
Jeśli mimo wszystko chcecie sprawdzić mieszanie: protokół kontroli jakości
Jeśli firma planuje przetestować mieszankę GH25+GP25 (np. w proporcji 50:50 wagowo), zalecamy przeprowadzenie serii testów laboratoryjnych według poniższego algorytmu:
- Przygotowanie ścierniwa — zasypać mieszankę w określonej proporcji, dokładnie wymieszać ręcznie dla uzyskania jednorodności; kontrolować dokładność dozowania (± 2 %) i brak wilgoci.
- Ustawienie urządzenia — ustalić ciśnienie robocze powietrza (np. 0,5–0,7 MPa), odległość od powierzchni (≈ 300 mm), kąt i tryb podawania zgodnie z typowymi ustawieniami dla danego materiału.
- Obróbka próbki testowej — wykonać czyszczenie strumieniowo-ścierne standardowej próbki stalowej z jednorodną warstwą rdzy lub zgorzeliny w zadanym czasie; kryterium — pełne pokrycie powierzchni mieszanką, bez „pominięć”.
- Pomiar ubytku materiału — zważyć próbkę przed i po obróbce, obliczyć MRR (g/min); wynik powinien mieścić się w akceptowalnych granicach względem referencji dla czystego GH25.
- Ocena chropowatości — zmierzyć Ra profilometrem w kilku punktach; odchylenie od wartości docelowej — nie więcej niż ± 10 %.
- Analiza jednorodności podawania — pobrać próbki ścierniwa z zasobnika oraz z pojemnika po pracy (przez separator magnetyczny lub sito), sprawdzić, czy udział GH25 nie zmienił się o więcej niż 5 % względem składu początkowego.
- Ocena zużycia sprzętu — porównać stan dyszy i części wewnętrznych przed i po teście; kryterium — zużycie w granicach normy eksploatacyjnej, bez nietypowych ubytków.
- Dokumentacja — zapisać wszystkie parametry, formułę mieszanki, ustawienia i wyniki w protokole; przeprowadzić co najmniej dwa powtórzenia testu dla każdej konfiguracji ścierniwa.
Jeśli wyniki testów dotyczące MRR, chropowatości lub jednorodności mieszanki odbiegają istotnie od normy — mieszanka zostaje uznana za nieprzydatną do zastosowania seryjnego.
Alternatywy dla mieszania GH25 i GP25
Gdy testy wykazują, że mieszanie pogarsza stabilność procesu, rozsądniej jest zastosować jedno z poniższych rozwiązań:
- Osobne zasobniki. Stosowanie GH25 i GP25 w różnych zasobnikach lub kanałach podających i przełączanie ścierniwa w zależności od zadania — czyszczenie zgrubne lub obróbka wykończeniowa.
- Regulowane dozowanie. Automatyczny system podawania z dwoma przenośnikami lub ślimakami może dynamicznie dozować dwa ścierniwa w zadanej proporcji w ramach cyklu roboczego.
- Wcześniejsze mieszanie w kontrolowanych warunkach. Jeśli stabilna mieszanka jest rzeczywiście potrzebna, partię GH25+GP25 można wcześniej wymieszać w obracającej się beczce, sprawdzić jednorodność i dopiero potem załadować do zasobnika produkcyjnego — zmniejsza to ryzyko niekontrolowanej separacji bezpośrednio na linii.
- Kompatybilne gatunki od jednego producenta. Zamiast improwizowanego mieszania GH25/GP25 warto rozważyć ścierniwa pokrewne pod względem twardości i struktury (np. połączenie GP i GL lub GH i GL) albo gotowe „blendy” specjalnie opracowane przez dostawcę do mieszania.
- Zakup u jednego dostawcy. Jeśli GH25 i GP25 są kupowane od jednego producenta według uzgodnionej technologii, prawdopodobieństwo ich kompatybilności w jednym procesie jest wyższe niż przy łączeniu partii różnego pochodzenia.
Podsumowanie
GH25 i GP25 to ścierniwa zbliżone pod względem składu chemicznego, ale zasadniczo różne pod względem twardości i zachowania: GH25 pozostaje ostry i agresywny przez cały cykl eksploatacji, GP25 szybko się zaokrągla i daje łagodniejszy, „neutralny profilowo” efekt. Normy ISO 11124-3 i SAE J1993 formalnie nie zabraniają mieszania tych dwóch gatunków w jednym zasobniku, ale też nie podają żadnych wskazówek, jak robić to bezpiecznie. W praktyce mieszanie zwiększa ryzyko zapychania zasobnika, nierównomiernego podawania, przyspieszonego zużycia dysz i niestabilnej jakości powierzchni — dlatego ostateczną decyzję warto podjąć wyłącznie na podstawie własnych badań laboratoryjnych i konsultacji z producentem urządzenia.
Zespół Ingritech dostarcza certyfikowany śrut i grit stalowy GH25 oraz GP25 z Ukrainy i krajów UE w osobnych partiach, dobranych pod konkretne zadanie technologiczne — do czyszczenia ciężkiego, profilowania wykończeniowego lub procesów mieszanych. Jeśli potrzebujecie dobrać ścierniwo do swojego urządzenia i typu powierzchni, skontaktujcie się z naszym zespołem — pomożemy dobrać optymalny gatunek i frakcję.
Najczęściej zadawane pytania o GH25 i GP25
Czy można mieszać GH25 i GP25 w jednym zasobniku?
Formalnie tak — oba ścierniwa są magnetyczne i spełniają te same normy (ISO 11124-3, SAE J1993). Jednak bez wcześniejszych badań laboratoryjnych mieszanie nie jest zalecane ze względu na ryzyko zapychania zasobnika, separacji frakcji i niestabilnej jakości obróbki.
Jaka jest główna różnica między GH25 i GP25?
Główna różnica dotyczy twardości i zachowania ziarna: GH25 ma twardość 60–66 HRC i pozostaje kanciaste podczas pracy, GP25 — 42–51 HRC i szybko się zaokrągla w trakcie eksploatacji.
Co wybrać do obróbki strumieniowo-ściernej — GH25 czy GP25?
Do prac ciężkich (głębokie czyszczenie, usuwanie grubej zgorzeliny, gruby profil) sprawdzi się GH25. Do ogólnego czyszczenia z rdzy i zgorzeliny bez nadmiernego uszkadzania powierzchni — GP25.
Czy GH25 i GP25 mają taką samą frakcję?
Tak, oba gatunki są produkowane we frakcji G25, o nominalnym rozmiarze ziarna około 0,8–1,2 mm.