GH25 a GP25: jaký je rozdíl a lze tyto druhy ocelové drti míchat
GH25 a GP25 jsou dva nejpoužívanější druhy vysokouhlíkové ocelové drti (ocelového gritu) pro tryskání kovových povrchů. Oba materiály mají stejnou zrnitost G25 a téměř shodné chemické složení, proto se zákazníci často ptají, zda je lze nasypat do jednoho zásobníku a zda je mezi nimi vůbec podstatný rozdíl. V tomto článku tým Ingritech porovnává GH25 a GP25 z hlediska tvrdosti, tvaru zrna a použití, vysvětluje, co k míchání abraziv uvádějí normy ISO a SAE, a nabízí praktická doporučení pro firmy, které vybírají tryskací prostředek pro svá zařízení.
Co jsou GH25 a GP25
GH25 a GP25 jsou druhy vysokouhlíkové lité ocelové drti (ostrohranného gritu), která vzniká drcením litých ocelových broků. Chemické složení obou materiálů je prakticky totožné: uhlík cca 0,80–1,20 %, mangan 0,60–1,20 %, křemík od 0,40 %, síra a fosfor max. 0,05 % každý. Hustota obou druhů činí přibližně 7,3–7,6 g/cm³, sypná hmotnost přibližně 4,2 g/cm³. Jde o lité vysokouhlíkové abrazivum s martenzitickou strukturou a jemnými karbidy, která chrání zrna před předčasným rozpadem.
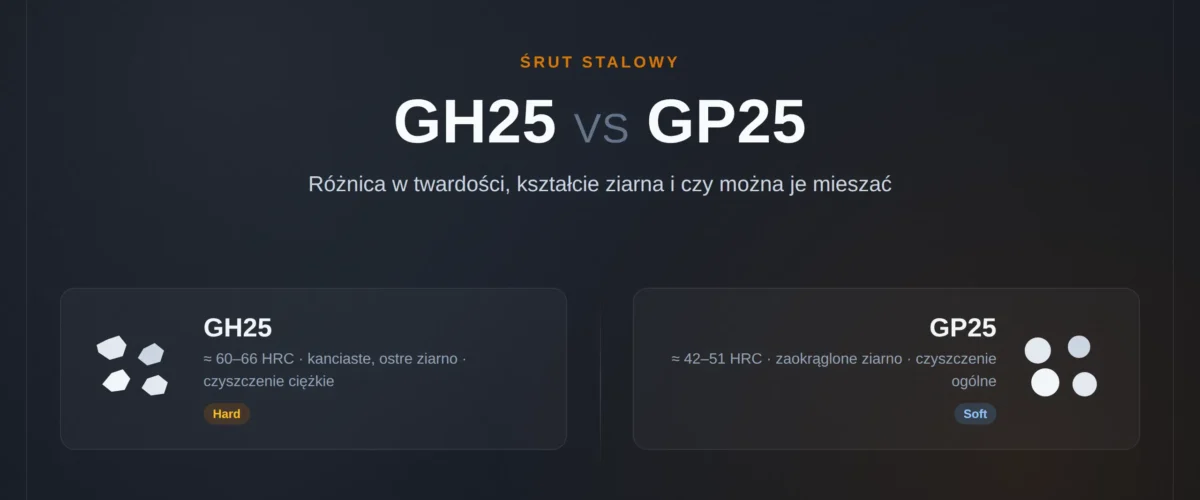
Hlavní rozdíl mezi GH25 a GP25 spočívá v tvrdosti a v tom, jak se zrno chová během provozu:
- GH25 (Hard) – nejvyšší tvrdost, přibližně 60–66 HRC (≈ 620–720 HV). Zrno je ostrohranné a – což je podstatné – zůstává ostré po celou dobu životnosti. Tento grit je určen pro náročné práce: hloubkové čištění, odstraňování silných okují a vytvoření hrubého profilu povrchu, např. v metacích (turbínových) tryskačích.
- GP25 (Soft) – měkčí druh, přibližně 42–51 HRC (≈ 470–550 HV). Na začátku je zrno rovněž ostrohranné, během provozu se však rychle zaobluje. GP25 se osvědčuje při běžném čištění povrchu: odstranění rzi, okují a středně hrubém profilování bez nadměrného poškození základního materiálu.
Srovnávací tabulka GH25 a GP25
| Parametr | GH25 | GP25 |
|---|---|---|
| Typ materiálu | Vysokouhlíková litá ocelová drť | Vysokouhlíková litá ocelová drť |
| Chemické složení | C 0,80–1,20 %, Mn 0,60–1,20 %, Si ≥ 0,40 %, S, P ≤ 0,05 % | C 0,80–1,20 %, Mn 0,60–1,20 %, Si ≥ 0,40 %, S, P ≤ 0,05 % |
| Tvrdost | ≈ 60–66 HRC (620–720 HV) | ≈ 42–51 HRC (470–550 HV) |
| Hustota | ≈ 7,3–7,6 g/cm³ | ≈ 7,3–7,6 g/cm³ |
| Tvar zrna | Ostrohranné; zůstává ostré během provozu | Zpočátku ostrohranné, rychle se zaobluje |
| Zrnitost | G25 (≈ 0,8–1,2 mm) | G25 (≈ 0,8–1,2 mm), stejná frakce |
| Sypná hmotnost | ≈ 4,2 g/cm³ | ≈ 4,2 g/cm³ |
| Křehkost | Vysoká tvrdost → křehčí při nárazu | Nižší tvrdost → vyšší houževnatost |
| Použití | Náročné práce: hloubkové čištění, hrubý profil, metací (turbínové) tryskače | Běžné čištění: odstranění rzi a okují, středně hrubý profil |
Které normy upravují ocelovou drť
Velikost, tvrdost a přípustné nečistoty tryskacích abraziv stanoví několik mezinárodních norem. Žádná z nich však výslovně nezakazuje ani neupravuje míchání různých druhů v jednom zásobníku:
- ISO 11124-3:2018 – mezinárodní norma pro vysokouhlíkové lité ocelové broky a drť. Definuje označení abraziva (např. M/HCS/G025/…HV), požadavky na velikost a tvrdost podle Vickerse a pojem „cizí nečistoty”, tj. nemagnetické částice. Protože GH25 i GP25 jsou železné (magnetické) materiály, nespadají pod omezení týkající se „cizího materiálu” – to se vztahuje např. na písek nebo strusku.
- SAE J1993 – americká specifikace „High-Carbon Cast-Steel Grit”, která podrobně stanoví chemické složení a rozsahy tvrdosti jednotlivých tříd: GP (měkká), GL (střední) a GH (tvrdá, od cca 60 HRC). Norma nevyžaduje skladovat GH a GP odděleně, ale přísně upravuje tvrdost a čistotu abraziva.
- SAE J444 – norma zrnitosti (granulometrie) tryskacích abraziv; právě podle ní odpovídá frakce G25 jmenovité velikosti zrna přibližně 0,8–1,2 mm.
- ISO 11125 (řada) – zkušební metody pro kovová abraziva: odběr vzorků (ISO 11125-1), distribuce velikosti částic (ISO 11125-2), tvrdost (ISO 11125-3) atd.
Všechny uvedené normy popisují vlastnosti jednoho, samostatného abraziva. Konkrétní pokyny pro míchání GH25 s GP25 neobsahuje ani ISO, ani SAE. Všechny zdroje se však shodují v jednom: abrazivo je nutné skladovat v suchu, protože vlhkost způsobuje korozi zrn a tvorbu prachu, což zhoršuje bezpečnost i kvalitu tryskání.
Lze GH25 a GP25 míchat v jednom zásobníku
Formálně je míchání GH25 a GP25 možné: oba materiály jsou magnetické a splňují požadavky ISO 11124-3 i SAE J1993 pro vysokouhlíková abraziva. Technicky však takové řešení přináší řadu rizik a bez předchozích důkladných zkoušek se míchání nedoporučuje. Hlavní technická rizika:
- Ucpávání zásobníku a podavače. Ostrá, hranatá zrna GH25 v kombinaci s oblejším GP25 mohou v zásobníku nebo ve výpusti vytvářet klínové zátky („klenby”), zejména při vibracích nebo zvýšené vlhkosti.
- Segregace směsi (tzv. efekt para ořechů). Při otřesech se ostrohranná zrna GH25 mohou v zásobníku rozdělovat jinak než zaoblenější GP25. Vznikají tak zóny s nerovnoměrnou koncentrací obou druhů, což narušuje stabilitu procesu.
- Změna charakteru a intenzity dopadu. GH25 si zachovává ostré hrany a působí na povrch agresivněji; GP25 dopad „tlumí” mírněji. Ve směsi jsou dopady nehomogenní – zčásti tvrdé, zčásti měkké – a výsledek tryskání je hůře opakovatelný.
- Rychlejší a nerovnoměrné opotřebení trysek a zařízení. Tvrdší částice GH25 více opotřebovávají trysky, metací kola a potrubí; proměnlivé složení směsi činí prognózu opotřebení nespolehlivou.
- Více prachu. Směs s rozdílnou mikrostrukturou (křehčí GH25 + drobné úlomky měkčího GP25) může vytvářet více jemného prachu než čisté abrazivo. To vyžaduje důslednější kontrolu odsávání a osobních ochranných prostředků obsluhy.
- Koroze. Riziko chemické reakce mezi dvěma ocelovými abrazivy je minimální, ale směs musí – jako každá ocelová drť – zůstat suchá. Vlhkost a kyselé či zásadité nečistoty urychlují korozi zrn i zařízení.
Jak míchání ovlivňuje kvalitu tryskání
Složení abraziva přímo určuje rychlost úběru materiálu (MRR) a kvalitu povrchu:
- Rychlost úběru materiálu. GH25 díky tvrdosti a ostrým hranám účinně odstraňuje okuje a zajišťuje vysoký výkon. GP25 je měkčí a jeho účinnost postupně klesá se zaoblováním zrn. Ve směsi je výkon někde mezi nimi a závisí na skutečném podílu GH25 – pro stabilní výkon proto musí být podíl GH ve směsi přísně konstantní.
- Drsnost povrchu. Čím více GH25 ve směsi, tím hlubší a výraznější profil povrchu (výhodné pro přilnavost nátěrů). Převaha GP25 dává hladší, méně drsný povrch. Kolísání poměru mezi dávkami abraziva vede k nestabilní drsnosti.
- Rovnoměrnost čištění. Místa otryskaná převážně GH25 budou čistší a drsnější než místa, kde převládal GP25 – to snižuje opakovatelnost v rámci jednoho dílu i celé dávky.
- Opakovatelnost procesu. I malé změny poměru GH25/GP25 mění výsledné parametry tryskání. Pokud je technologický postup nastaven na čistý GH25 a do zásobníku se dostane GP25, výsledky zkoušek nemusí odpovídat specifikaci.
Pokud chcete směs přesto vyzkoušet: protokol kontroly kvality
Pokud firma plánuje otestovat směs GH25 + GP25 (např. v hmotnostním poměru 50 : 50), doporučujeme provést sérii zkoušek podle následujícího postupu:
- Příprava abraziva – nasypat směs v určeném poměru a důkladně ji promíchat do homogenního stavu; kontrolovat přesnost dávkování (± 2 %) a nepřítomnost vlhkosti.
- Nastavení zařízení – stanovit pracovní tlak vzduchu (např. 0,5–0,7 MPa), vzdálenost od povrchu (≈ 300 mm), úhel a režim podávání podle obvyklého nastavení pro daný materiál.
- Otryskání zkušebního vzorku – otryskat standardní ocelový vzorek s rovnoměrnou vrstvou rzi nebo okují po stanovenou dobu; kritérium: úplné pokrytí povrchu bez „vynechaných” míst.
- Měření úběru materiálu – zvážit vzorek před tryskáním a po něm a vypočítat MRR (g/min); výsledek musí být v přijatelných mezích vůči referenci s čistým GH25.
- Hodnocení drsnosti – změřit Ra profilometrem v několika bodech; odchylka od cílové hodnoty max. ± 10 %.
- Analýza rovnoměrnosti podávání – odebrat vzorky abraziva ze zásobníku a ze sběrné nádoby po provozu a ověřit (např. tvrdostní zkouškou nebo rozborem zrn), že se podíl GH25 nezměnil o více než 5 % oproti výchozímu složení.
- Hodnocení opotřebení zařízení – porovnat stav trysky a vnitřních dílů před zkouškou a po ní; kritérium: opotřebení v provozní normě, bez neobvyklých úbytků.
- Dokumentace – zaznamenat do protokolu všechny parametry, složení směsi, nastavení a výsledky; pro každou konfiguraci abraziva provést nejméně dvě opakování.
Pokud se výsledky MRR, drsnosti nebo homogenity směsi výrazně odchylují od požadavků, je směs pro sériové použití nevhodná.
Alternativy k míchání GH25 a GP25
Pokud zkoušky ukážou, že míchání zhoršuje stabilitu procesu, je rozumnější zvolit jedno z následujících řešení:
- Oddělené zásobníky. Používat GH25 a GP25 v různých zásobnících nebo podávacích větvích a abrazivo přepínat podle úkolu – hrubé čištění, nebo dokončovací úprava.
- Řízené dávkování. Automatický podávací systém se dvěma dopravníky nebo šneky dokáže dávkovat dvě abraziva v nastaveném poměru v průběhu pracovního cyklu.
- Předem připravená směs v kontrolovaných podmínkách. Pokud je stabilní směs skutečně potřeba, lze dávku GH25 + GP25 předem promíchat v rotačním bubnu, ověřit homogenitu a teprve poté ji naplnit do provozního zásobníku. Tím se snižuje riziko nekontrolované segregace přímo na lince.
- Kompatibilní druhy od jednoho výrobce. Místo improvizovaného míchání GH25/GP25 je vhodné zvážit abraziva s blízkou tvrdostí a strukturou (např. kombinaci GP a GL nebo GH a GL) nebo hotové směsi vyvinuté dodavatelem přímo pro tento účel.
- Nákup od jednoho dodavatele. Pokud GH25 i GP25 pocházejí od jednoho výrobce se shodnou technologií, je pravděpodobnost jejich kompatibility v jednom procesu vyšší než při kombinování dávek různého původu.
Shrnutí
GH25 a GP25 jsou chemicky téměř shodná abraziva, která se však zásadně liší tvrdostí a chováním v provozu: GH25 zůstává ostrý a agresivní po celou dobu životnosti, GP25 se rychle zaobluje a působí mírněji. Normy ISO 11124-3 a SAE J1993 míchání obou druhů v jednom zásobníku formálně nezakazují, ale ani neuvádějí, jak jej provádět bezpečně. V praxi míchání zvyšuje riziko ucpávání zásobníku, nerovnoměrného podávání, rychlejšího opotřebení trysek a nestabilní kvality povrchu. Konečné rozhodnutí je proto vhodné učinit až na základě vlastních zkoušek a konzultace s výrobcem tryskacího zařízení.
Tým Ingritech dodává certifikovanou ocelovou drť a ocelové broky GH25 a GP25 z Ukrajiny a zemí EU v oddělených dávkách, vybraných pro konkrétní technologický úkol – pro náročné čištění, dokončovací profilování i kombinované procesy. Potřebujete vybrat abrazivum pro své zařízení a typ povrchu? Kontaktujte náš tým – pomůžeme zvolit optimální druh a zrnitost.
Nejčastější dotazy ke GH25 a GP25
Lze GH25 a GP25 míchat v jednom zásobníku?
Formálně ano – obě abraziva jsou magnetická a splňují stejné normy (ISO 11124-3, SAE J1993). Bez předchozích zkoušek se však míchání nedoporučuje kvůli riziku ucpávání zásobníku, segregace směsi a nestabilní kvality tryskání. Bezpečnější volbou jsou oddělené zásobníky nebo řízené dávkování.
Jaký je hlavní rozdíl mezi GH25 a GP25?
Hlavní rozdíl je v tvrdosti a chování zrna. GH25 má tvrdost 60–66 HRC a během provozu si zachovává ostré hrany, proto je vhodný pro hrubý profil a odstraňování okují. GP25 má 42–51 HRC a v průběhu tryskání se rychle zaobluje, takže povrch upravuje šetrněji.
Co zvolit pro tryskání – GH25, nebo GP25?
Pro náročné práce, jako je hloubkové čištění, odstraňování silných okují nebo vytvoření hrubého kotvicího profilu pod nátěr, je vhodnější GH25. Pro běžné odstranění rzi a okují bez nadměrného poškození základního materiálu se lépe hodí měkčí a houževnatější GP25.
Mají GH25 a GP25 stejnou zrnitost?
Ano, oba druhy se vyrábějí ve frakci G25 podle SAE J444 s jmenovitou velikostí zrna přibližně 0,8–1,2 mm. Liší se tedy pouze tvrdostí a chováním zrna během provozu, nikoli velikostí.