GH25 und GP25: Was ist der Unterschied und darf man diese Stahlkies-Sorten mischen
GH25 und GP25 sind die zwei meistverwendeten Sorten von hochkohlenstoffhaltigem Stahlgusskies für das Strahlen von Metalloberflächen. Beide haben dieselbe Körnung G25 und eine nahezu identische chemische Zusammensetzung. Deshalb fragen Kunden regelmäßig, ob man sie in einen gemeinsamen Vorratsbehälter füllen darf und ob es überhaupt einen wesentlichen Unterschied gibt. In diesem Beitrag vergleicht das Ingritech-Team GH25 und GP25 hinsichtlich Härte, Kornform und Einsatzbereich, erläutert, was die ISO- und SAE-Normen zum Mischen von Strahlmitteln sagen, und gibt praktische Empfehlungen für Unternehmen, die ein Strahlmittel für ihre Anlagen auswählen.
Was sind GH25 und GP25
GH25 und GP25 sind Sorten von hochkohlenstoffhaltigem Stahlgusskies (kantigem Strahlmittel), der durch Brechen von gegossenem Stahlschrot hergestellt wird. Die chemische Zusammensetzung beider Materialien ist praktisch gleich: Kohlenstoff ca. 0,80–1,20 %, Mangan 0,60–1,20 %, Silizium ab 0,40 %, Schwefel und Phosphor jeweils max. 0,05 %. Die Dichte beider Sorten liegt bei ca. 7,3–7,6 g/cm³, die Schüttdichte bei ca. 4,2 g/cm³. Es handelt sich um ein gegossenes, hochkohlenstoffhaltiges Strahlmittel mit martensitischem Gefüge und feinen Karbiden, das die Körner vor vorzeitigem Zerfall schützt.
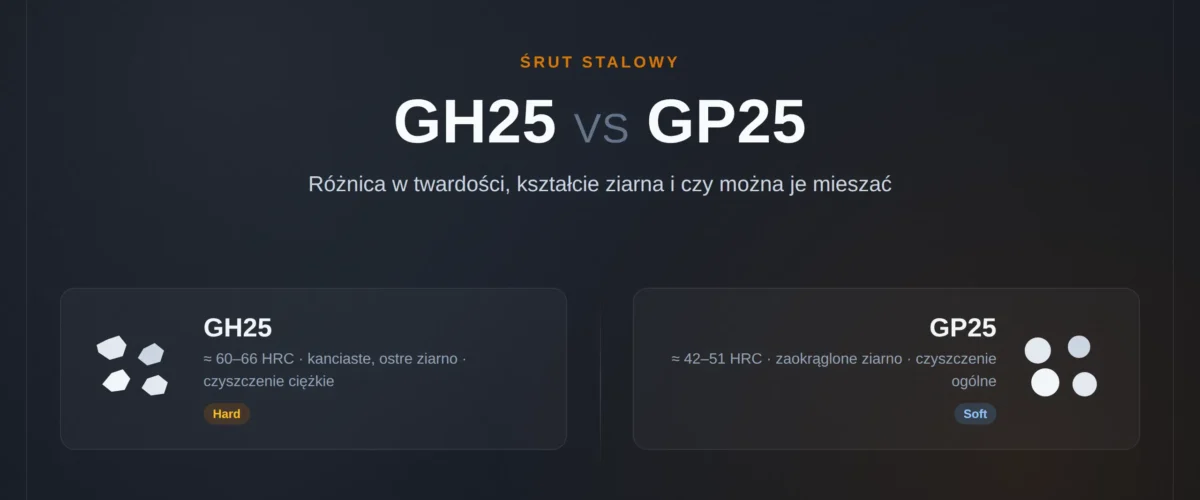
Der wesentliche Unterschied zwischen GH25 und GP25 liegt in der Härte und im Verhalten des Korns im Betrieb:
- GH25 (Hard) – maximale Härte, ca. 60–66 HRC (≈ 620–720 HV). Das Korn ist kantig und scharf und bleibt – das ist entscheidend – während der gesamten Lebensdauer kantig. Dieser Stahlkies ist für schwere Arbeiten ausgelegt: Tiefenreinigung, Entfernen von starkem Zunder und Erzeugen eines groben Oberflächenprofils, z. B. in Schleuderradstrahlanlagen.
- GP25 (Soft) – eine weichere Sorte, ca. 42–51 HRC (≈ 470–550 HV). Anfangs ist das Korn ebenfalls kantig und scharf, rundet sich im Betrieb jedoch schnell ab. GP25 eignet sich gut für die allgemeine Oberflächenreinigung: Entfernen von Rost und Zunder sowie moderates Aufrauen ohne übermäßige Schädigung des Grundwerkstoffs.
Vergleichstabelle GH25 und GP25
| Parameter | GH25 | GP25 |
|---|---|---|
| Werkstofftyp | Hochkohlenstoffhaltiger Stahlgusskies | Hochkohlenstoffhaltiger Stahlgusskies |
| Chemische Zusammensetzung | C 0,80–1,20 %, Mn 0,60–1,20 %, Si ≥ 0,40 %, S, P ≤ 0,05 % | C 0,80–1,20 %, Mn 0,60–1,20 %, Si ≥ 0,40 %, S, P ≤ 0,05 % |
| Härte | ≈ 60–66 HRC (620–720 HV) | ≈ 42–51 HRC (470–550 HV) |
| Dichte | ≈ 7,3–7,6 g/cm³ | ≈ 7,3–7,6 g/cm³ |
| Kornform | Kantig, scharf; bleibt im Betrieb scharf | Anfangs kantig, rundet sich schnell ab |
| Körnung | G25 (≈ 0,8–1,2 mm) | G25 (≈ 0,8–1,2 mm), gleiche Körnung |
| Schüttdichte | ≈ 4,2 g/cm³ | ≈ 4,2 g/cm³ |
| Sprödigkeit | Hohe Härte → spröder beim Aufprall | Geringere Härte → höhere Zähigkeit |
| Einsatzbereich | Schwere Arbeiten: Tiefenreinigung, grobes Profil, Schleuderradstrahlanlagen | Allgemeine Reinigung: Entfernen von Rost und Zunder, moderates Profil |
Welche Normen gelten für Stahlkies
Größe, Härte und zulässige Verunreinigungen von Strahlmitteln werden durch mehrere internationale Normen festgelegt. Keine davon verbietet oder regelt jedoch ausdrücklich das Mischen verschiedener Sorten in einem Vorratsbehälter:
- ISO 11124-3:2018 – internationale Norm für hochkohlenstoffhaltigen Stahlguss-Strahlschrot und -kies. Sie legt die Bezeichnung des Strahlmittels (z. B. M/HCS/G025/…HV), die Anforderungen an Größe und Vickers-Härte sowie den Begriff „Fremdstoffe”, d. h. nichtmagnetische Partikel, fest. Da GH25 und GP25 beide eisenhaltige (magnetische) Werkstoffe sind, fallen sie nicht unter die Grenzwerte für Fremdstoffe – diese betreffen z. B. Sand oder Schlacke.
- SAE J1993 – die US-Spezifikation „High-Carbon Cast-Steel Grit”, die chemische Zusammensetzung und Härtebereiche der einzelnen Klassen detailliert festlegt: GP (weich), GL (mittel) und GH (hart, ab ca. 60 HRC). Die Norm verlangt keine getrennte Lagerung von GH und GP, regelt aber Härte und Reinheit des Strahlmittels streng.
- SAE J444 – Körnungsnorm für Strahlmittel; sie legt fest, dass die Körnung G25 einer Nenngröße von ca. 0,8–1,2 mm entspricht.
- ISO 11125 (Reihe) – Prüfverfahren für metallische Strahlmittel: Probenahme (ISO 11125-1), Korngrößenverteilung (ISO 11125-2), Härte (ISO 11125-3) usw.
Alle genannten Normen beschreiben die Eigenschaften eines einzelnen, eigenständigen Strahlmittels. Weder ISO noch SAE enthalten konkrete Vorgaben zum Mischen von GH25 und GP25. In einem Punkt sind sich jedoch alle Quellen einig: Strahlmittel muss trocken gelagert werden, da Feuchtigkeit zur Korrosion der Körner und zu Staubbildung führt, was Sicherheit und Strahlqualität beeinträchtigt.
Darf man GH25 und GP25 in einem Vorratsbehälter mischen
Formal ist das Mischen von GH25 und GP25 möglich: Beide Werkstoffe sind magnetisch und erfüllen die Anforderungen von ISO 11124-3 und SAE J1993 für hochkohlenstoffhaltige Strahlmittel. Technisch birgt eine solche Lösung jedoch eine Reihe von Risiken, und ohne vorherige gründliche Versuche wird das Mischen nicht empfohlen. Die wichtigsten technischen Risiken:
- Verstopfen von Vorratsbehälter und Dosiereinrichtung. Scharfe, kantige GH25-Körner können zusammen mit dem runderen GP25 im Behälter oder an der Auslauföffnung keilförmige Verstopfungen (Brückenbildung) verursachen, besonders bei Vibrationen oder erhöhter Luftfeuchtigkeit.
- Entmischung (sog. Paranuss-Effekt). Bei Erschütterungen können sich die scharfkantigen GH25-Körner anders verteilen als das abgerundete GP25. Es entstehen Zonen mit ungleichmäßiger Konzentration beider Sorten, was die Prozessstabilität beeinträchtigt.
- Veränderte Aufprallwirkung und -intensität. GH25 behält seine scharfen Kanten und wirkt aggressiver auf die Oberfläche; GP25 „dämpft” den Aufprall sanfter. Im Gemisch sind die Aufpralle uneinheitlich – teils hart, teils weich – und das Strahlergebnis ist schwerer reproduzierbar.
- Schnellerer und ungleichmäßiger Verschleiß von Düsen und Anlage. Härtere GH25-Partikel verschleißen Düsen, Schleuderräder und Rohrleitungen stärker; bei schwankender Zusammensetzung wird der Verschleiß unvorhersehbar.
- Mehr Staub. Ein Gemisch mit unterschiedlichem Gefüge (spröderes GH25 plus feine Bruchstücke des weicheren GP25) kann mehr Feinstaub erzeugen als ein sortenreines Strahlmittel. Das erfordert eine strengere Kontrolle der Absaugung und der persönlichen Schutzausrüstung.
- Korrosion. Das Risiko einer chemischen Reaktion zwischen zwei Stahl-Strahlmitteln ist minimal, doch das Gemisch muss – wie jeder Stahlkies – trocken bleiben. Feuchtigkeit sowie saure oder alkalische Verunreinigungen beschleunigen die Korrosion von Körnern und Anlage.
Wie sich das Mischen auf die Strahlqualität auswirkt
Die Zusammensetzung des Strahlmittels bestimmt direkt die Abtragsrate (MRR) und die Oberflächenqualität:
- Abtragsrate. Dank seiner Härte und scharfen Kanten entfernt GH25 Zunder effizient und sorgt für hohe Strahlleistung. GP25 ist weicher, und seine Wirkung nimmt mit dem Abrunden der Körner allmählich ab. Im Gemisch liegt die Leistung dazwischen und hängt vom tatsächlichen GH25-Anteil ab – für eine stabile Leistung muss der GH-Anteil daher streng konstant bleiben.
- Oberflächenrauheit. Je mehr GH25 im Gemisch, desto tiefer und ausgeprägter das Rauheitsprofil (vorteilhaft für die Haftung von Beschichtungen). Ein Übergewicht an GP25 ergibt eine glattere, weniger raue Oberfläche. Schwankungen des Mischungsverhältnisses zwischen Chargen führen zu instabiler Rauheit.
- Gleichmäßigkeit der Reinigung. Bereiche, die überwiegend mit GH25 gestrahlt wurden, sind sauberer und rauer als solche, in denen GP25 überwog – das verringert die Gleichmäßigkeit innerhalb eines Bauteils oder einer Charge.
- Prozesswiederholbarkeit. Schon kleine Änderungen des Verhältnisses GH25/GP25 verändern die Ergebnisparameter. Ist die Arbeitsanweisung auf reines GH25 ausgelegt und gelangt GP25 in den Behälter, entsprechen die Prüfergebnisse möglicherweise nicht der Spezifikation.
Wenn Sie ein Gemisch dennoch testen möchten: Prüfprotokoll
Plant ein Unternehmen, ein Gemisch aus GH25 und GP25 (z. B. im Massenverhältnis 50 : 50) zu testen, empfehlen wir eine Versuchsreihe nach folgendem Ablauf:
- Vorbereitung des Strahlmittels – das Gemisch im festgelegten Verhältnis einfüllen und bis zur Homogenität gründlich durchmischen; Dosiergenauigkeit (± 2 %) und Trockenheit prüfen.
- Einstellung der Anlage – Arbeitsdruck (z. B. 0,5–0,7 MPa), Strahlabstand (≈ 300 mm), Strahlwinkel und Zuführmodus gemäß den üblichen Einstellungen für den jeweiligen Werkstoff festlegen.
- Strahlen eines Prüfblechs – ein Standard-Stahlblech mit gleichmäßiger Rost- oder Zunderschicht über eine festgelegte Zeit strahlen; Kriterium: vollständige Flächenabdeckung ohne ausgelassene Stellen.
- Messung des Materialabtrags – Prüfblech vor und nach dem Strahlen wiegen und die MRR (g/min) berechnen; das Ergebnis muss im zulässigen Bereich gegenüber einer Referenz mit reinem GH25 liegen.
- Beurteilung der Rauheit – Ra mit einem Profilometer an mehreren Stellen messen; Abweichung vom Zielwert max. ± 10 %.
- Analyse der Zuführgleichmäßigkeit – Strahlmittelproben aus dem Vorratsbehälter und aus dem Auffangbehälter nach dem Betrieb entnehmen und prüfen (z. B. durch Härteprüfung oder Kornanalyse), dass sich der GH25-Anteil um nicht mehr als 5 % gegenüber der Ausgangszusammensetzung verändert hat.
- Beurteilung des Anlagenverschleißes – Zustand der Düse und der Innenteile vor und nach dem Versuch vergleichen; Kriterium: Verschleiß im betriebsüblichen Rahmen, ohne ungewöhnlichen Materialabtrag.
- Dokumentation – alle Parameter, die Mischungsrezeptur, Einstellungen und Ergebnisse protokollieren; für jede Strahlmittelkonfiguration mindestens zwei Wiederholungen durchführen.
Weichen die Ergebnisse für MRR, Rauheit oder Homogenität des Gemischs deutlich von den Anforderungen ab, gilt das Gemisch als ungeeignet für den Serieneinsatz.
Alternativen zum Mischen von GH25 und GP25
Zeigen die Versuche, dass das Mischen die Prozessstabilität verschlechtert, ist eine der folgenden Lösungen sinnvoller:
- Getrennte Vorratsbehälter. GH25 und GP25 in unterschiedlichen Behältern oder Zuführsträngen verwenden und das Strahlmittel je nach Aufgabe wechseln – Grobreinigung oder Endbearbeitung.
- Geregelte Dosierung. Ein automatisches Zuführsystem mit zwei Förderern oder Schnecken kann zwei Strahlmittel im eingestellten Verhältnis während des Arbeitszyklus dosieren.
- Vormischen unter kontrollierten Bedingungen. Ist ein stabiles Gemisch tatsächlich erforderlich, kann eine Charge GH25 + GP25 vorab in einer Mischtrommel gemischt, auf Homogenität geprüft und erst dann in den Produktionsbehälter gefüllt werden. Das verringert das Risiko unkontrollierter Entmischung direkt an der Anlage.
- Kompatible Sorten eines Herstellers. Statt improvisierter GH25/GP25-Mischungen lohnt es sich, Strahlmittel mit ähnlicher Härte und Struktur in Betracht zu ziehen (z. B. GP mit GL oder GH mit GL) oder fertige Mischungen, die der Lieferant speziell dafür entwickelt hat.
- Bezug von einem Lieferanten. Stammen GH25 und GP25 vom selben Hersteller mit abgestimmter Technologie, ist ihre Kompatibilität in einem Prozess wahrscheinlicher als bei Chargen unterschiedlicher Herkunft.
Fazit
GH25 und GP25 sind chemisch nahezu identische Strahlmittel, die sich jedoch in Härte und Betriebsverhalten grundlegend unterscheiden: GH25 bleibt während der gesamten Lebensdauer scharf und aggressiv, GP25 rundet sich schnell ab und wirkt sanfter. Die Normen ISO 11124-3 und SAE J1993 verbieten das Mischen beider Sorten in einem Vorratsbehälter formal nicht, geben aber auch keine Hinweise, wie es sicher erfolgen kann. In der Praxis erhöht das Mischen das Risiko von Verstopfungen, ungleichmäßiger Zuführung, schnellerem Düsenverschleiß und instabiler Oberflächenqualität. Die endgültige Entscheidung sollte daher erst auf Basis eigener Versuche und in Abstimmung mit dem Hersteller der Strahlanlage getroffen werden.
Ingritech liefert zertifizierten Stahlkies und Stahlschrot der Sorten GH25 und GP25 aus der Ukraine und EU-Ländern in getrennten Chargen, abgestimmt auf die jeweilige Aufgabe – schwere Reinigung, Feinprofilierung oder kombinierte Prozesse. Sie möchten das passende Strahlmittel für Ihre Anlage und Oberfläche auswählen? Kontaktieren Sie unser Team – wir helfen Ihnen, die optimale Sorte und Körnung zu finden.
Häufige Fragen zu GH25 und GP25
Darf man GH25 und GP25 in einem Vorratsbehälter mischen?
Formal ja – beide Strahlmittel sind magnetisch und erfüllen dieselben Normen (ISO 11124-3, SAE J1993). Ohne vorherige Versuche wird das Mischen jedoch nicht empfohlen, da Verstopfungen, Entmischung und eine instabile Strahlqualität drohen. Sicherer sind getrennte Vorratsbehälter oder eine geregelte Dosierung.
Was ist der Hauptunterschied zwischen GH25 und GP25?
Der Hauptunterschied liegt in der Härte und im Kornverhalten. GH25 hat eine Härte von 60–66 HRC und behält im Betrieb seine scharfen Kanten, daher eignet er sich für grobe Profile und das Entfernen von Zunder. GP25 hat 42–51 HRC und rundet sich beim Strahlen schnell ab, wodurch er die Oberfläche schonender bearbeitet.
Was ist zum Strahlen besser geeignet – GH25 oder GP25?
Für schwere Arbeiten wie Tiefenreinigung, das Entfernen von starkem Zunder oder ein grobes Rauheitsprofil als Haftgrund für Beschichtungen ist GH25 die bessere Wahl. Für die allgemeine Entfernung von Rost und Zunder ohne übermäßige Schädigung des Grundwerkstoffs eignet sich der weichere und zähere GP25 besser.
Haben GH25 und GP25 die gleiche Körnung?
Ja, beide Sorten werden in der Körnung G25 nach SAE J444 hergestellt, mit einer Nenngröße von ca. 0,8–1,2 mm. Sie unterscheiden sich also nur in Härte und Kornverhalten im Betrieb, nicht in der Korngröße.